
Проверка б/у труб складывается из трёх этапов: визуального осмотра поверхности и торцов, замера остаточной толщины стенки и геометрии, сверки документов с фактической маркировкой. Главный показатель – толщина стенки в самых изношенных местах, а не на чистом участке у торца. Если стенка утонена, есть глубокие коррозионные раковины или труба заметно искривлена, под нагрузку её лучше не ставить.
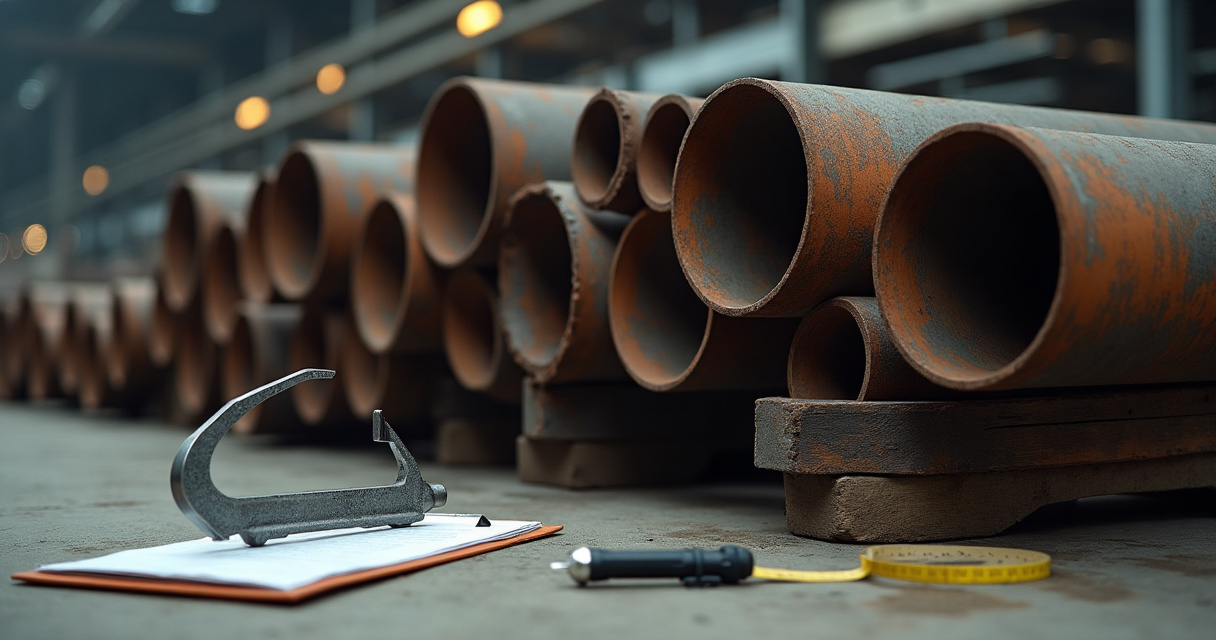
Что видно при осмотре без приборов
Визуально-измерительный контроль (ВИК) начинают с наружной поверхности. Сплошная равномерная ржавчина обычно опасна меньше, чем кажется: после очистки под ней часто оказывается металл нормальной толщины. Хуже питтинговая коррозия, то есть отдельные глубокие язвы. Снаружи они выглядят как мелкие точки, а стенку могут проедать почти насквозь.
- Торцы. Сюда смотрят в первую очередь: по срезу видна реальная толщина стенки, расслоения металла и внутренние отложения.
- Внутренняя полость. Её проверяют фонарём с обоих концов. Накипь, парафин и остатки транспортируемой среды подсказывают, где работала труба. Трубы из-под агрессивных сред, кислот или сероводородсодержащих продуктов изнутри изношены обычно сильнее, чем снаружи.
- Сварной шов. У прямошовных и спиральношовных труб ищут трещины, непровары и подрезы вдоль шва. У бесшовных шва нет, зато чаще встречается разнотолщинность по окружности.
- Механические повреждения. Вмятины, задиры, следы от строп и ковша погрузчика. Вмятина рядом со швом опаснее такой же вмятины на гладком теле трубы.
- Изоляция. Если на трубе осталась битумная или полиэтиленовая изоляция, её снимают хотя бы на пробных участках. Под отслоившимся покрытием коррозия идёт быстрее.
Как проверить толщину стенки и геометрию
Остаточную толщину измеряют ультразвуковым толщиномером через стенку. Штангенциркуль годится только на торце. Замеры делают по нескольким сечениям вдоль трубы, в каждом сечении – в нескольких точках по окружности. Особое внимание нижней образующей: у трубопроводов, лежавших горизонтально, она изнашивается сильнее.
- Толщина стенки. Минимальное значение сравнивают с номиналом по ГОСТ: 10704 для электросварных прямошовных труб, 8732 для бесшовных горячедеформированных. Допустимое утонение зависит от назначения. Для свай и ограждений требования мягче, чем для напорных сетей.
- Овальность. Диаметр измеряют в двух взаимно перпендикулярных направлениях. Заметная разница мешает стыковке и сварке.
- Кривизна. Её проверяют натянутой нитью или проверочной линейкой вдоль образующей. Небольшой прогиб иногда устраняют правкой, сильный – нет.
- Торцы под сварку. Смятая или неровная кромка требует обрезки и новой фаски, а это минус к полезной длине.
Ориентир: если толщиномер на соседних точках показывает разброс, а снаружи дефект не виден, причиной может быть расслоение металла или внутренняя язва. Такой участок лучше проверить дополнительно.
Документы проверяют не меньше, чем металл. Сертификат качества, марка стали и маркировка на трубе должны совпадать. Для восстановленной продукции важно понимать, какие операции выполнены: очистка, обрезка дефектных участков, правка, подготовка кромок. Например, поставщик, работающий на рынке металлопроката с 2014 года, описывает на сайте www.uchm.ru полное технологическое восстановление стальных труб б/у, включая ремонт и очистку, а также оформление сделок с необходимой документацией на продукцию. По такому описанию удобно сверять, какие этапы обработки труба уже прошла и какие стоит проверить самостоятельно.
Отдельный вопрос – назначение. Для строительства (сваи, опоры, каркасы, ограждения) часто подходят трубы со следами износа, если несущая способность подтверждена замерами. Для энергетики и напорных промышленных систем требования к остаточной стенке и сварным швам строже, и без неразрушающего контроля здесь обычно не обходятся.
Что делать, если при проверке нашлись дефекты
- Локальные раковины или вмятины. Оцените, можно ли вырезать участок. Если дефект близко к торцу, обрезка часто решает вопрос, но полезная длина уменьшается.
- Утонение стенки по всей длине. Пересчитайте, выдержит ли труба проектную нагрузку. Если нет, используйте её только там, где нагрузка ниже: в ограждениях, гильзах, водоотводах.
- Подозрение на трещину в шве. Визуального осмотра здесь мало. Нужен магнитопорошковый или ультразвуковой контроль шва.
- Нет сертификата или маркировка не читается. Марку стали можно подтвердить спектральным анализом. Без этого трубу разумно применять только в ненагруженных конструкциях.
- Партия неоднородная. Отсортируйте трубы по результатам замеров и составьте акт с указанием минимальной толщины по каждой позиции. Это пригодится при приёмке и при расчётах на объекте.
Результаты замеров и фото дефектов стоит зафиксировать до отгрузки: после погрузки и транспортировки спорить о происхождении вмятин и сколов заметно сложнее.